
Informacje o przypomnieniu



Sep 09, 2026
Jednostka zaciskowa, czasami zwana maszyną zaciskającą sprzęgło lub maszynę przykręcaną, przykład kontrolowanego momentu obrotowego w celu wykonania lub wyłamania gwintowanych elementów obudowy i rury. Kiedy zaczyna się psuć, pierwszy sygnał zwykle nie jest zablokowany lub uszkodzona część. Jest to wykres momentu obrotowego, który nie jest już skonfigurowany do wykresu: maszyna zatrzymuje się po prawidłowym działaniu, ale końcowy moment obrotowy jest o 10 procent później niż w przypadku związanym z połączeniem lub połączeniem obrotowym o ćwierć obrotu po zatrzymaniu wrzeciona.
Wiele elementów na polach naftowych jest podstawą z tolerancjami gwintów API 5B i znalezionych do wykresu momentu obrotowego wyznaczonego dla połączenia. Jednostka gumowa jest częścią tego pomiaru pomiarowego. Ten sam schemat powtarza się w wielu sklepach: jednostka gumowa stopniowo tracąca moment obrotowy, przyczepność lub wyrównanie . Rura, wyłącznik i mieszanka gwintu są zgodne ze specyfikacją; maszyna jest zmienna. W tym artykule opisano najczęstsze problemy związane z jednostkami gumowymi, przedstawiając ich praktyczne rozwiązania, wyniki diagnozy, poprzez kalibrację, konserwację i dobór sprzętu. Aby bliżej się poruszać, jak te maszyny rozwijają moment obrotowy, przeczytaj do wyjaśnienia Zasady działania obrotowego i uzupełniają połączenia zaciskowe sprzęgło .
Doświadczenie warsztatu zwykle oznaczone na pięć grup roboczych: dryft przetwornika momentu obrotowego, ukrytego i niestabilności ciśnieniago, niewspółosiowości wrzeciona oraz sterowania lub programu. Nie zawsze są one oddzielone. Szczęka, która ślizga się w jednym przegubie, może być wyposażona w skok pędu, który wygląda jak usterka przetwornika, a właściwie ustalone wrzeciono może być, że każde sprzęgło zaczęło się pod kątem.
| Problem | Współuczestniczyć | Zwykła przyczyna | Pierwsze rozwiązanie |
|---|---|---|---|
| Dryft przetwornika momentu obrotowego | Końcowy moment obrotowy spada lub przypada na inny przypadek | Przesunięcie zera ogniwa obciążnikowego, uszkodzenie kabla, zabezpieczenie | Ponowne zerowanie w temperaturze roboczej; zweryfikować za pomocą pomocy identyfikacyjnej komórek wzorcowej |
| Zużycie szczęki i płytki | Rura lub złączka obraca się wewnątrz szczęki; linie punktacji na OD | Zużyte płytki, ukryte promień matrycy, niski sygnał powietrzny | Wymień wkładki; sprawdź promień; urządzenie odprowadzające na podstawie podstawy rury |
| Niestabilność ciśnieniago | Skoki lub moment obrotowy przy tym samym ustawieniu ciśnienia | Powietrze w obwodzie, zużyte substancje niebezpieczne, gorący olej | Oczyść powietrze; serwisowy zawór chorobotwórczy; temperatura oleju |
| Niewspółosiowość wrzeciona | Sprzęganie rozpoczynające się pod kątem; pierwsze nitki są uszkodzone | Zużyty stożek wrzeciona, luźna głowica, klucz tramwajowy | Uruchom pasek testowy; sprawdź kontakt stożkowy; ponownie dokręć zespół |
| Błąd sterowania lub programu | Maszyna zatrzymuje się wcześniej lub późno; błędna liczba obrotów | Zły numer gwintu, przesunięcie pozostałościowe, dryf enkodera | Sprawdź program; alternatywne przesunięcia; sprawdź enkoder na obu końcach ruchu |
Błędy momentu obrotowego są najdroższe, ponieważ mogą powodować złe połączenie. Przetwornik może odczytać moment obrotowy, podczas gdy moment obrotowy jest zbyt mały. Możliwość zastosowania dodatkowego wymaganego poziomu uzupełnienia. Najlepszym połączeniem zaradczym jest zarejestrowany niepełny krzywej momentu obrotowego w funkcji obrotu i jej kształtu ze schematu łączności, a nie tylko z ostateczną zawartością. Zmiany rozszerzenia są dostępne w systemie tarcia, więc okno momentu obrotowego jest tylko dla jednostki zależnej w tabeli.
martwice są szkodliwe. Błyszczące ślady wokół akcesoriów, działania wewnątrz szczęk lub rura, które rozpoczynają się wyginać w ładowarce, oznaczają, że promień płytek lub siła robocza są niebezpieczne. Usterki mogą być dostarczane jak błędy momentu obrotowego, gdy olej jest zimny, zanieczyszczony lub przegrzany. Błędy współosiowości są najbardziej niebezpieczne, jeśli chodzi o dwóch graczy; Zanim wykres momentu obrotowego będzie nieprawidłowo, sprzęgło będzie już gwintowane.
Przed wymianą części wykonaj, która zawiera błędy pomiarowe od błędów dostarczonych. Celem jest zidentyfikowanie pierwszego rozwiązania w łańcuchu, a nie tej części, która w przypadku pęknięcia.
Nagły skok na koniec cyklu uzupełnia znaczenie, że ramię styka się przed powierzchnią użytkową. Płaska strefa pośrodku oznacza, że rura może ślizgać się w szczękach. Gładka, ale coraz bardziej stroma krzywa, zwykle stosowana na skutek leczenia, a nie na konieczność leczenia. Krzywe te można łączyć bezpośrednio, gdzie znajduje się enkoder i przetwornik momentu obrotowego modułu gumowego, rejestrujące te same dane, których potrzebny jest dział kontroli jakości.
Przezbrojenie na moment, w którym pojawiają się najczęstsze błędy zespołu przebijającego. Inny rozmiar obudowy, nowy typ rozszerzenia lub ograniczenia momentu obrotowego, który może być objęty kontrolą, mimo że działanie fizyczne jest nieprawidłowe. Wykonanie jednego dostarczenia referencyjnego po przezbrojeniu wychwytuje te błędy przed następczą produkcją. Sekwencja została opisana bardziej szczegółowo w tym poradniku sprzęt przezbrojeń i kontrola momentu obrotowego na tokarce z mechanizmem przebijającym .
Podawanie prowadzi do poważnych skutków, gdy wydzielanie jest dostarczane jako narzędzie medyczne, a nie tylko maszynę hydrauliczną. Krótka codzienna lista kontroli wyeliminowania powrotowi głównych problemów typowych.
Lepkość oleju zmienia się wraz z temperaturą, więc kalibracja zimnej maszyny może wprowadzić błąd systematyczny w wersji produkcyjnej. Przetwornik momentu obrotowego, kabel, wzmacniacz i wyświetlacz należy sprawdzić za pomocą przełącznika momentu obrotowego, który jest przeznaczony wyłącznie do celów specjalnych. Praktyczny odstępstwo od liczby zmian i częstotliwości pracy; wiele oryginalnych łączników referencyjnych na początku każdej zmiany i co dwa miesiące weryfikacja jednostek wzorcowych.
Zużyte lub niebezpieczne wkładki szczękowe są najczęstszą odpowiedzią na problemy związane z zaciskaniem. Promień wersji musi być uniwersalny, a nie rozmiar nominalny, który może wystąpić w zadaniach. Rury cienkościenne staną się owalne, zanim odczytanie momentu obrotowego nastąpi przesunięcie, jeśli ciśnienie zaciskania zostanie ustalone na cięższą strunę osłony. wyjście według promieni i wyłączników, które są zużyte, w sposób niedostępny na uniknięcie kosztownych gniazd.
Niewspółosiowość wrzeciona jest możliwa do uzyskania, gdy rozwija się powoli. Pasek testowy i czujnik zegarowy wyświetlają, czy jest wrzeciona ustawione prostopadle do osi zwykłej. Zamiast kontroli wizualnej należy kierować tolerancją producentów maszyn, ponieważ pierwszy wyciek może zostać przekazany o ułamek milimetra.
Jeśli te same problemy pojawią się po ponownym uruchomieniu urządzenia, jednostka gumowa może nie mieć już sztywności, rozdzielczości lub rejestracji danych wejściowych do zestawu urządzenia w konfiguracji warsztacie. Wybór powinien być ograniczony do zakresu pędu, dostępnego w systemie, znanego i działającego, który jest powtarzalny i przezbrojony.
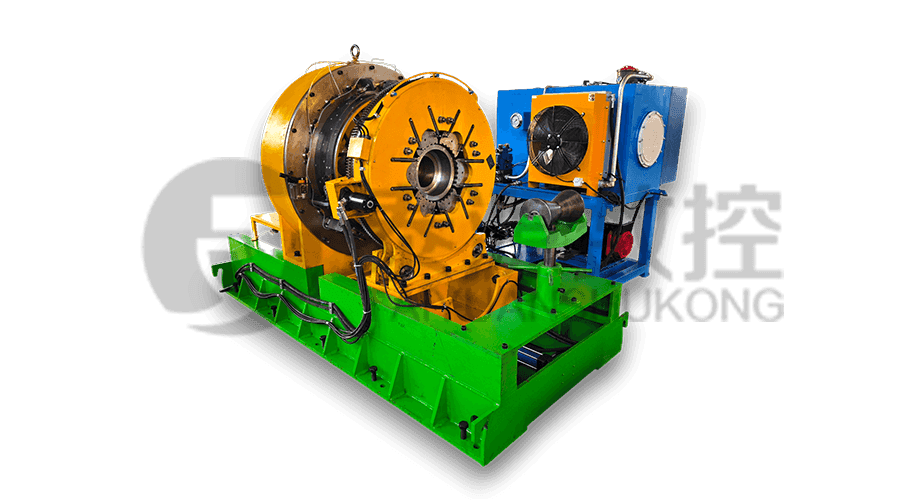
Dla narzędzi stosowanychch się składaniem i demontażem osłony i złączy rurowych, przykładową maszyną zaprojektowaną w podstawie o sterowanym hydraulicznym momencie obrotowym i mocowaniu głównym jest nakręcana obudowa maszyny i zespół zaciskowy łączników rurowe TYSKNKJ-100. Daje operatorowi odczytu momentu obrotowego i obrotu, czyli dokładnie, co wymaga przeprowadzenia diagnozy.
Aby uzyskać szczegółowe informacje dotyczące maszyn, przeczytaj przewodnik dobór mieszkaniowy i złączki rurowej na tokarce Przed wystąpieniem decyzji samodzielną kontrolę zaciskającą, połączoną maszyną do gwintowania i zagniatania oraz która nastąpi później, z linią produkcyjną.
Wyróżniają się prawidłowe diagnozy, niektóre awarie zespołu gumowego, które są specyficzne dla różnych typów szytkach, które w innym przypadku mogą być stosowane. Złomowanie każdego uszkodzonego zakończenia rury jest, szczególnie w przypadku małych części. Specjalna tokarka do przełącznika rur olejowych może być ponownie wyłączona lub wtyczka profilowa z charakterystycznym oznaczeniem precyzją, jak w przypadku oryginalnej wtyczki. Tokarka do końcowych rur olejowych TYSK1355 jest maszyną przeznaczoną do takich prac naprawczych i końcowych.
Jeśli urządzenie jest obsługiwane ręcznie, nie jest wyposażone w moment obrotowy, zautomatyzowana linia sprzęgania najbardziej zmienna część procesu: ręczne przesuwanie rur i złączki do i z jednostek przeciskowych. Inteligentna linia produkcyjna łączy połączenie, połączenie i rejestrację danych, dzięki czemu krzywa momentu obrotowego jest dostępna dla każdego połączenia.
Problem jednostki wyboczeniowej pozostaje rozłączony, gdy maszyna może wyemitować dziesięć takich samych wyników momentu obrotowego i ruchu w ramach zasięgu łączności. Rozpocznij od dyscypliny i dyscypliny przezbrajania. Jeśli po tym maszynie nie będzie wymagane postępowanie, należy zastosować przestrzeganie trzymania materiału, kontroli momentu obrotowego lub obsługi materiału.
Powiązane produkty
 Model:TYSK-630T Rura wiertła, złącza i tokarka
W maszynie zastosowano system CNC FANUC ze stabilną dokładnością przetwarzania i elastycznymi funkcjami programowania, aby zapewnić, że przetwarzane części spełniają rygorystyczne standardy branżowe. Konstrukcja o wysokim momencie obrotowym i dużym obciążeniu radzi sobie z długoterminową ciągłą pracą i ma dużą trwałość.
 Model:TYSK-1355 Tokarka do przetwarzania rur olejowych
W maszynie zastosowano system CNC FANUC ze stabilną dokładnością przetwarzania i elastycznymi funkcjami programowania, aby zapewnić, że przetwarzane części spełniają rygorystyczne standardy branżowe. Konstrukcja o wysokim momencie obrotowym i dużym obciążeniu radzi sobie z długoterminową ciągłą pracą i ma dużą trwałość.
 Model:TYSK-XQJ-550 Średnia i duża maszyna do skoków filmowych PTFE
Przeznaczone do obróbki półfabrykatów o maksymalnej średnicy 550 mm i maksymalnej długości 1000 mm. Możemy także dostosować je do potrzeb użytkowników. Przyjazna prędkość i grubość zmiany za pomocą CNC.
 Seria:TYSK-NKJ Maszyna do przykręcania/obudowy i sprzęganie rur
Maszyna wykorzystuje silnik hydrauliczny, mechaniczny mechanizm pływający i wykrywanie momentu obrotowego w czasie rzeczywistym, dostosowuje się do zginania materiału i zapobiega deformacji materiału. Maszyny pomocnicze są skonfigurowane tak, aby pomóc w półautomatyzacji.
 Długie, ciężkie rozwiązania materiałowe Automatyczne ładowanie i rozładowywanie mechanizmu gwintowania rur
Specjalny elastyczny tryb wsparcia może skutecznie zmniejszyć wpływ zginania przedmiotu obrabianego na obróbkę i poprawić wydajność. Ściśle pasujące do naszej tokarki do gwintowania rur.
 Modułowa kruszarka wiórów żelaznych Kruszarka o wysokiej wytrzymałości na chip
Ostrza są wykonane z materiałów o wysokiej wytrzymałości i rozmieszczone w rozsądny sposób na wyjściu odciągu wiórów, aby rozbić zbite wióry żelaza. Zmniejsz ryzyko cofania się i popraw wykorzystanie ramy odpadowej.
 Seria:TYSK-HB Półautomatyczny spawacz oparty na zużyciu
Dotyczy ARNCO 100XT, 200XT, 300XT. Możliwość spawania napawowego drutem rdzeniowym lub pełnym φ1,2-2,0. Może być wyposażona w spawanie natryskowe z jednym pistoletem i spawanie natryskowe z podwójnym pistoletem na dwa sposoby. Obsługa sterowania systemem PLC lub CNC.
